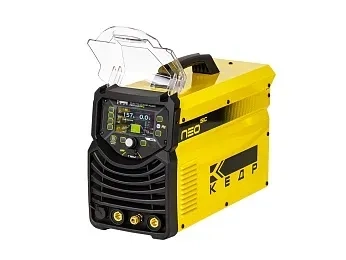
Установка аргонодуговой сварки КЕДР MultiTIG-2300P AC/DC NEO SIC LCD PFC
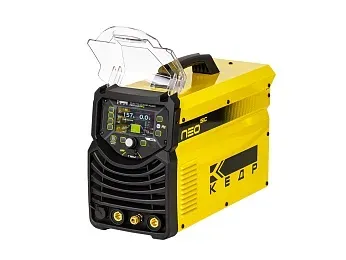
Установка аргонодуговой сварки КЕДР MultiTIG-2300P AC/DC NEO SIC LCD PFC предназначена для выполнения сварочных работ методом TIG. Этот процесс применяют при соединении металлических деталей, когда важно аккуратно вести дугу и контролировать формирование шва. Оборудование такого типа используют в мастерских, ремонтных зонах и на производственных участках, где выполняют аргонодуговую сварку.
При TIG-сварке электрическая дуга возникает между неплавящимся вольфрамовым электродом и заготовкой. Защитный газ подают в область сварки, чтобы оградить её от воздействия окружающего воздуха. Присадочный материал при необходимости вводят отдельно — с учётом соединения и принятой технологии. Такой способ позволяет оператору последовательно управлять сварочным процессом и работать с зоной соединения с особым вниманием.
Аргонодуговую сварку выбирают для изготовления, сборки и ремонта изделий из металла. Конкретный порядок работы зависит от материала и формы деталей, типа соединения и требований к готовому изделию. До начала сварки подготавливают поверхности, располагают заготовки и выбирают последовательность операций. Важно также предусмотреть удобный доступ к месту соединения и организовать рабочую зону так, чтобы оператор мог спокойно вести горелку по шву.
Установка КЕДР MultiTIG-2300P AC/DC NEO SIC LCD PFC относится к категории сварочного оборудования TIG и может рассматриваться для участка, где выполняют аргонодуговые работы. При подборе оборудования соотносят предполагаемые задачи с применяемой технологией, условиями рабочего места и требованиями к соединениям. Это помогает заранее определить, как аппарат будет использоваться в рабочем процессе и какие материалы и принадлежности понадобятся для выполнения операций.
Результат сварки зависит от подготовки деталей, выбранного способа соединения и последовательного соблюдения технологии. При работе учитывают положение заготовок, доступность зоны шва и условия, необходимые для выполнения конкретной операции. После сварки соединение осматривают и оценивают в соответствии с требованиями проекта или производственного процесса. Такой подход подходит как для единичных ремонтных работ, так и для повторяющихся операций на рабочем участке.
Отзывы о товаре
Вопросы и ответы о Установка аргонодуговой сварки КЕДР MultiTIG-2300P AC/DC NEO SIC LCD PFC
Просмотренные товары